




Mehr Sicherheit im laufenden Betrieb
Gerade bei der Druckbehälterprüfung oder bei Maschinenwartung: Wer früh sieht, was sich verändert, kann rechtzeitig handeln.
Präzisionsguss und Spritzguss lassen kaum Spielraum für Fehler. Ein Lunker im Inneren eines Aluminiumdruckgussteils, eine Einfallstelle an einem Kunststoffgehäuse, eine um Bruchteile eines Millimeters verschobene Trennlinie – jeder dieser Punkte kann eine Erstmusterprüfung scheitern lassen, einen Serienanlauf verzögern oder einen teuren Rückruf auslösen. Viele dieser Fehler sitzen an Stellen, die kein menschliches Auge erreicht, ohne das Bauteil zu zerstören. Innenliegende Hohlräume, Sacklochbohrungen, Kühlkanäle und hinterschnittene Geometrien schaffen Prüf-Blindstellen, die eine herkömmliche Oberflächenkontrolle nicht abdeckt.
Die Maßprüfung im Formen- und Gießereibereich ist anspruchsvoller geworden, weil Toleranzen enger und Kundenspezifikationen strenger werden. Automobilzulieferer müssen PPAP-Anforderungen erfüllen. Medizintechnikhersteller arbeiten nach FDA-konformen Werkzeugstandards. Konsumgüterproduzenten stehen unter immer kürzeren Produktzyklen, die die Zeit für die Qualitätsprüfung zusammendrücken. In all diesen Branchen hat der Druck, die vollständige Übereinstimmung eines Guss- oder Formteils mit seiner Sollgeometrie zu bestätigen – und nicht nur an den zugänglichen Flächen – die innere Sichtprüfung zur praktischen Notwendigkeit gemacht. Eviscopes Videoendoskope geben Qualitätsingenieuren einen direkten, aufgezeichneten Blick ins Bauteil, ohne es aufzuschneiden. Was früher ein zerstörender Vorgang war, wird zu einem routinemäßigen, wiederholbaren Prüfschritt, der sich natürlich in den Erstmuster- oder Fertigungsprozess einfügt.
Die Oberflächenprüfung erfasst die Geometrie, die Sie sehen können. Die Probleme, die eine Serie stoppen, sind meist die, die Sie nicht sehen. Porositätsnester in Druckgussteilen entstehen bei der Erstarrung und liegen deutlich unter der Oberfläche. Kernversatz im Sandguss bringt Wandstärken aus der Toleranz, ohne von außen eine Spur zu hinterlassen. Beim Spritzguss bilden sich Bindenähte und innere Lunker dort, wo Fließfronten aufeinandertreffen – tief in der Bauteilgeometrie. Zu bestätigen, dass ein Kühlkanal frei ist, dass ein dünnwandiger Abschnitt vollständig gefüllt wurde oder dass ein Anschnittrest das umgebende Material nicht gerissen hat, erfordert Zugang zu Räumen von nur wenigen Millimetern Weite.
Die Erstmusterprüfung verlangt dokumentierte Nachweise, keine Annahmen. Wenn ein Qualitätsingenieur ein innenliegendes Merkmal nicht visuell überprüfen kann, verengen sich die Möglichkeiten schnell: zerstörendes Schnittbild vernichtet das Muster, Computertomografie kostet Zeit und Geld, und ein Versand ohne Bestätigung riskiert eine Zurückweisung im Wareneingang des Kunden. Die Lücke ist ein Geometrieproblem, kein Prozessfehler. Bauteile, die für ihre Funktion und nicht für ihre Prüfbarkeit konstruiert sind, enthalten regelmäßig Merkmale, die Standardlehren und Koordinatenmessgeräte nicht erreichen. Diese Lücke ohne zerstörende Schritte und lange Wartezeiten zu schließen – genau dort haben Eviscopes Videoendoskope ihren Platz im Qualitätsprozess.


Videoendoskopsysteme von Eviscopes decken die Durchmesserbereiche und Sondenlängen ab, die die Guss- und Formteilprüfung tatsächlich verlangt. Die abwinkelbaren Serien EVi 5, EVi 5.7 und EVi 6 erreichen Bohrungen, Kanäle und Hohlräume, die Geräte mit starrer Optik nicht befahren können, während UV-Varianten mit 365 nm fluoreszierende Eindringmittelrückstände zur Riss- und Porositätsbestätigung anregen. Starre Boreskope der Serien EVi BS und EVi SD decken geradlinige Zugänge ab, bei denen keine Sondenflexibilität nötig ist. Jedes System liefert aufgezeichnete, teilbare Bilddaten, die eine dokumentierte Freigabe in der Gussqualitätsprüfung stützen.
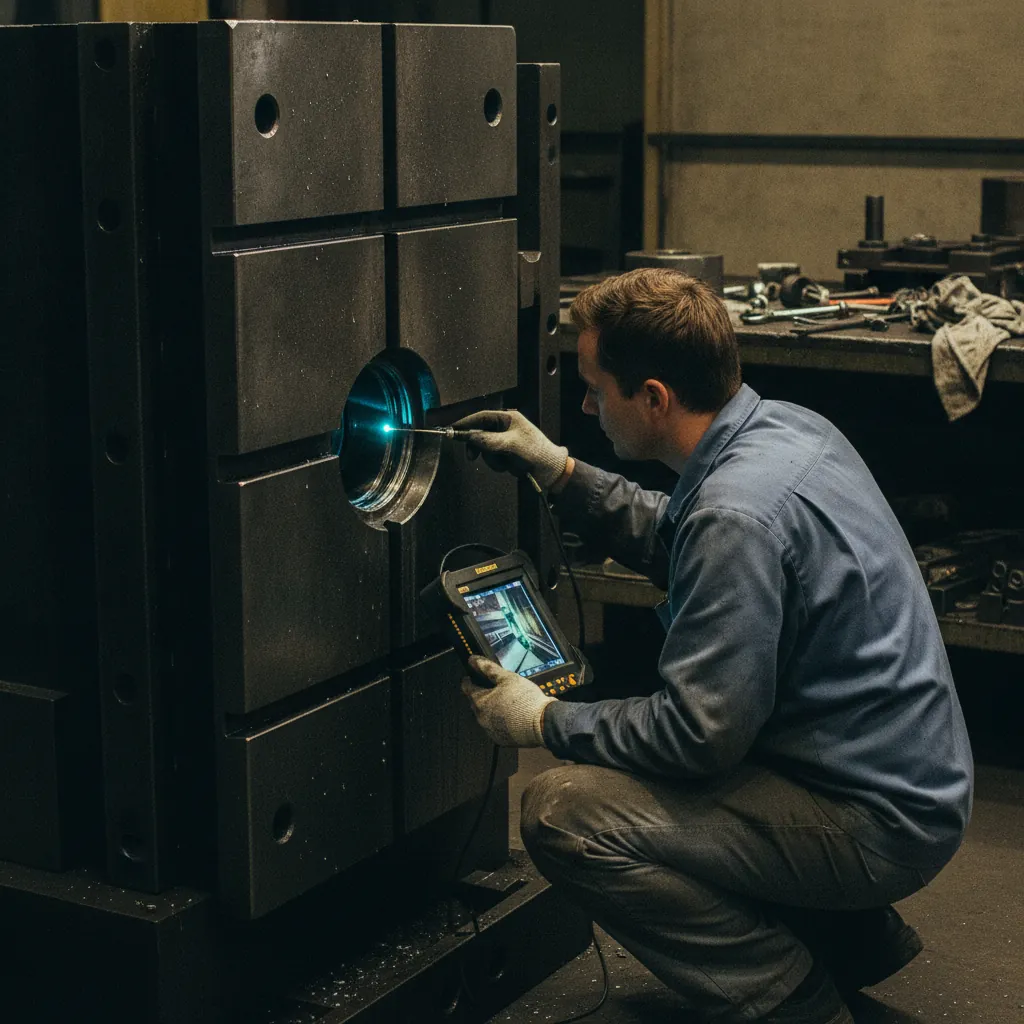
Die Guss- und Formteilprüfung stellt konkrete physische Anforderungen an ein Endoskop. Der Sondendurchmesser muss in die zu prüfende Bohrung oder den Kanal passen, oft mit nur ein bis zwei Millimetern Spiel. Der Abwinkelungsbereich entscheidet, ob die Spitze weit genug schwenken kann, um ein seitliches Merkmal oder eine zurückversetzte Hohlraumwand einzusehen. Die Bildqualität im Arbeitsabstand innerhalb eines Gussteils muss scharf genug sein, um ein echtes Porositätsnest von einem Artefakt der Oberflächenrauheit zu unterscheiden. Das sind technische Randbedingungen – entweder das Gerät erfüllt sie, oder die Prüfung lässt sich nicht zuverlässig durchführen.
Die Serie EVi 5 von Eviscopes erreicht mit ihrem Sondendurchmesser von 5 mm Kühlkanäle und gekernte Kanäle in Aluminium- und Zinkdruckgussteilen, in die größere Geräte nicht hineinkommen. Die Serie EVi 6 bietet ein weiteres Blickfeld für größere Hohlräume in Sandgussteilen oder tragenden Spritzgussgehäusen. Wo ein gerader optischer Weg genügt – bei der Prüfung einer Angussbuchse, eines Verteilerkanals oder einer zylindrischen Bohrung –, liefern die starren Boreskope EVi BS schärfere Bilder, weil kein Abwinkelungsmechanismus Spiel oder Bildverschlechterung einbringt. Für Maßprüfdienstleistungen, die eine dokumentierte Verifizierung mit fluoreszierendem Eindringmittel verlangen, regen die UV-Varianten der Familien EVi 5, EVi 5.7 und EVi 6 den Farbstoff bei 365 nm an und machen Risse unter der Oberfläche sowie Bindefehler auf dem Bildschirm sichtbar und für den Prüfbericht aufzeichenbar. Die hochauflösende Sonde EViSH mit integriertem Touchdisplay ergänzt das Programm um eine eigenständige Lösung für Bediener, die in der Fertigung mobil arbeiten, ohne einen separaten Monitor aufzubauen.
Fachleute, die täglich Gussprüfungen durchführen, entwickeln ein Praxiswissen, das über das Datenblatt hinausgeht. Ein Detail, das bei der Druckgussprüfung zählt, ist die Oberflächentemperatur: Ein frisch gegossenes Aluminiumteil kann in inneren Kanälen noch lange Wärme speichern, nachdem die Außenseite bereits abgekühlt ist, und manche Endoskopsonden vertragen erhöhte Temperaturen besser als andere. Genau dafür gibt es die Variante EVi 5 ZHT, ausgelegt für Prüfungen in Umgebungen mit höheren Temperaturen, in denen Standardsonden Schäden am Sensor riskieren würden. Beim Spritzguss ist die maßgebliche Größe oft die Geometrie des Verteilersystems. Heißkanalwerkzeuge hinterlassen keinen Anguss zum Prüfen, doch Düsenspitzen und Anschnittbereiche neigen zu Verkokung und Fließbehinderung, was ein Videoendoskop ohne Demontage des Werkzeugs bestätigen kann.
Der Sandguss bringt eine andere Sorge mit sich: Restsand oder Kernbinder in einem Kanal kann auf einem gering aufgelösten Bild einer echten Porosität ähneln – weshalb Bildschärfe im nahen Arbeitsabstand ein praktisches Auswahlkriterium ist und keine Marketingangabe. Wer schon vor Prüfbeginn weiß, welche Kombination aus Sondendurchmesser, Abwinkelungswinkel und Lichtquelle zu einer bestimmten Gussgeometrie passt, spart in Erstmusterfreigaben, wo der Termindruck am größten ist, erheblich Zeit. Eviscopes berät bei dieser Auswahl, damit Ihr Team mit dem bereits richtig konfigurierten Gerät zur Prüfung erscheint.
Ob Videoendoskop, UV-Lampe oder Kamerasystem – wir liefern, was Sie für Ihre Sichtprüfung brauchen. Passend zu Ihrem Bedarf. Direkt, robust, verlässlich. Lassen Sie sich jetzt von unseren Experten beraten. Wir helfen Ihnen bei der Auswahl und fachgerechten Anwendung Ihrer Prüftechnologie.
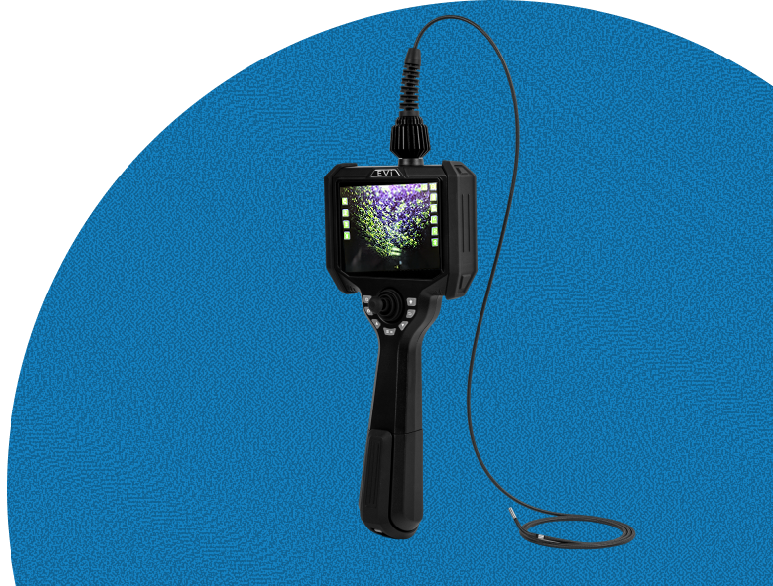
Das richtige Gerät in einen Guss- oder Formteilprüfprozess zu bringen, beginnt mit dem Verständnis der konkreten Geometrie. Bohrungsdurchmesser, Kanallänge, erforderlicher Abwinkelungswinkel und die Frage, ob die Prüfung mit fluoreszierendem Eindringmittel Teil des Ablaufs ist, bestimmen gemeinsam, welches System zur Aufgabe passt. Unter der Telefonnummer +49 30 2757 8759 oder per E-Mail an support@eviscopes.com erreichen Sie Produktspezialisten von Eviscopes, die diese Parameter vor jeder Kaufentscheidung mit Ihnen durchgehen.
Ist das Gerät ausgewählt und geliefert, folgt die Prüfung einem klaren Ablauf. Die Sonde wird in das zu prüfende Merkmal eingeführt, der Bediener navigiert mit der Abwinkelungssteuerung zum interessierenden Bereich, und das Bildschirmbild wird als Standbild oder Video für die Prüfdokumentation aufgezeichnet. Dieses aufgezeichnete Material wird zum dokumentierten Nachweis für die Freigabe der Erstmusterprüfung, für Lieferantenqualifizierungen oder für Entscheidungen über Qualitätssperren in der laufenden Fertigung. Da die Bilddatei einen Zeitstempel trägt und sich kommentieren lässt, fügt sie sich unmittelbar in die Qualitätsdokumentation ein, die Kunden aus Automobil-, Medizin- und Industriebranche verlangen. Die Rohrkamerasysteme der Serien EVi R23 und EVi R50 übertragen dieselbe Logik dokumentierter Prüfungen auf längere Strecken, etwa Kühlkreisläufe oder Hydraulikkanäle in großen Strukturgussteilen, in denen eine handgeführte Sonde nicht die volle Prüflänge erreicht.
Weil wir mehr bieten als echten Durchblick
Gerade bei der Druckbehälterprüfung oder bei Maschinenwartung: Wer früh sieht, was sich verändert, kann rechtzeitig handeln.
Kein Zettelchaos, kein Nachreichen – die Ergebnisse sind direkt speicherbar, nachvollziehbar und vorzeigbar. Besonders wichtig für Nachweise gegenüber Behörden oder Kunden.
In der Qualitätssicherung macht der Unterschied zwischen „sieht gut aus“ und „ist einwandfrei“ manchmal den ganzen Unterschied. Gute Bilder helfen beim Entscheiden.
Wenn mehrere Personen gemeinsam prüfen – live oder mit gespeicherten Bildern – lassen sich Entscheidungen schneller und klarer treffen. Das spart Zeit und schont die Nerven.
FAQ
Weil es viele interessiert: Hier finden Sie praktische Antworten auf häufige Fragen rund um unser Produktportfolio und unsere Dienstleistungen – verständlich erklärt, direkt aus der Praxis.
Fragen? Wir helfen gerneKühlkanaldurchmesser in Druckgussteilen beginnen typischerweise bei wenigen Millimetern. Die Serie EVi 5 passt mit ihrem Sondendurchmesser von 5 mm in die meisten gängigen Kanalgeometrien. Für engere Kanäle bietet die Serie EVi 5.7 ein etwas schlankeres Profil. Den genauen Bohrungsdurchmesser vor der Sondenwahl zu bestätigen, verhindert Zugangsprobleme während der Prüfung.
Videoendoskopie und CT erfüllen unterschiedliche Zwecke. Die Endoskopie gibt direkten visuellen Zugang zu Oberflächen im Inneren eines Gussteils, einschließlich Rissen, offener Porosität und Kanalverstopfungen, und liefert schnell aufgezeichnete Nachweise. Die CT zeigt Dichteunterschiede im Volumen. Für innenliegende, aber von der Oberfläche zugängliche Merkmale ist die Endoskopie schneller und erfordert keine Speziallabore.
Die UV-Varianten der Serien EVi 5, EVi 5.7 und EVi 6 strahlen bei 365 nm ab und regen fluoreszierendes Eindringmittel an, das in oberflächenoffene Fehler eingedrungen ist. Die leuchtende Anzeige erscheint auf dem Endoskopdisplay und lässt sich als Standbild oder Video festhalten – eine dokumentierte visuelle Bestätigung des Eindringprüfergebnisses, ohne das Bauteil zu zerschneiden.
Die Variante EVi 5 ZHT ist für Prüfumgebungen mit höheren Temperaturen ausgelegt und eignet sich damit zur Kontrolle innenliegender Merkmale in Gussteilen, die in ihren Kanälen noch Wärme speichern, nachdem die Außenseite abgekühlt ist. Der Einsatz einer Standardsonde bei erhöhten Temperaturen riskiert Sensorschäden und unzuverlässige Bilder.
Das Endoskop erfasst Standbilder und Videos des geprüften Innenmerkmals mit Zeitstempel. Diese Dateien lassen sich kommentieren und speichern und liefern den dokumentierten visuellen Nachweis, den Erstmusterprüfvorgaben verlangen. Die Ausgabe fügt sich in die Qualitätsmanagementsysteme ein, die Kunden aus Automobil-, Medizin- und Industriebranche für Lieferantenqualifizierung und Freigabe nutzen.
Ein Videoendoskop gelangt durch die Anschnittöffnung in die Düsenbohrung, ohne dass das Werkzeug zerlegt werden muss. Die abwinkelbare Spitze navigiert zum Bereich der Düsenspitze, wo Verkokungsablagerungen oder Fließbehinderungen deutlich auf dem Bildschirm erscheinen. Die Prüfung dauert nur Minuten und liefert ein aufgezeichnetes Bild, das zeigt, ob Reinigung oder Austausch erforderlich ist.
Bei geraden zylindrischen Bohrungen liefert ein starres Boreskop wie die Serie EVi BS schärfere Bilder als eine abwinkelbare Sonde, weil kein Abwinkelungsmechanismus optisches Spiel einbringt. Abwinkelbare Videoendoskope sind die bessere Wahl, wenn der Prüfweg abknickt, seitliche Merkmale einzusehen sind oder die Geometrie im Bauteil die Richtung wechselt.
Ja. Die Bildschärfe der EVi-Serie im nahen Arbeitsabstand erlaubt es Bedienern, Restsand oder Kernbinder von echter offener Porosität zu unterscheiden. UV-Varianten ergänzen die Möglichkeit der Eindringprüfung zur Rissbestätigung in Sandgusskanälen, in denen der Oberflächenzustand die visuelle Beurteilung erschwert.
Die Prüfdauer hängt von der Komplexität der Geometrie und der Zahl der zu prüfenden Merkmale ab. Einfache Bohrungs- oder Kanalprüfungen sind in wenigen Minuten je Merkmal abgeschlossen. Komplexere Hohlräume mit mehreren Krümmungen oder seitlichen Merkmalen dauern länger. Das aufgezeichnete Material steht unmittelbar nach dem Herausziehen der Sonde ohne Wartezeit zur Verfügung.
Sie erreichen Eviscopes telefonisch unter +49 30 2757 8759 oder per E-Mail an support@eviscopes.com. Produktspezialisten besprechen Ihre konkreten Bohrungsdurchmesser, Kanallängen und Abwinkelungsanforderungen sowie die Frage, ob UV- oder Infrarotvarianten für Ihre Prüfaufgabe infrage kommen, bevor sie ein System empfehlen.